Ограничения выбора линз для медицинских эндоскопов
2026-10-21
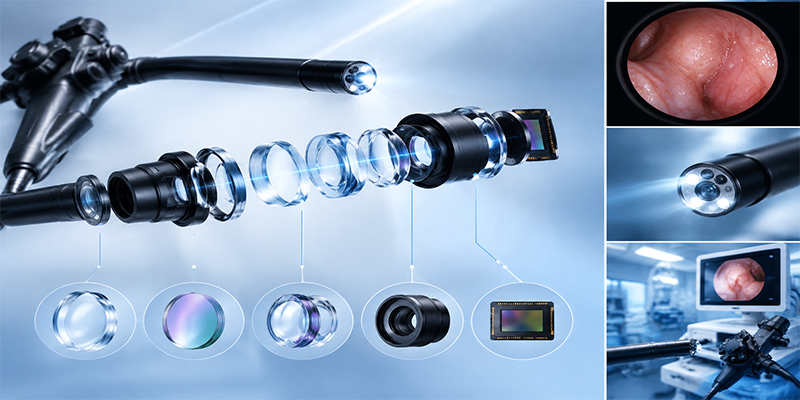
Выбор линз для медицинских эндоскопов принципиально отличается от обычных объективов для визуализации. Обычный объектив допускает относительно свободный компромисс между диаметром, количеством линз и допусками; эндоскоп — нет. Наружный диаметр вводимой части является жёстким требованием, количество линз ограничено как монтажным пространством, так и технологической осуществимостью, а допуски должны закладываться в конструкцию на этапе проектирования, а не служить критерием отбраковки после изготовления. Эти три фактора взаимосвязаны и образуют замкнутый контур ограничений.
Компания Yutai Optics давно поставляет миниатюрные оптические компоненты для медицинской визуализации. Ниже рассматриваются практические ограничения выбора линз для эндоскопов по трём измерениям: диаметр, количество линз и монтажные допуски.
1. Ограничение по диаметру: механический наружный диаметр определяет всё
Диаметр линзы эндоскопа в первую очередь определяется наружным диаметром вводимой части. Например, для нейрохирургических эндоскопов в клинических и регистрационных технических требованиях часто встречаются типоразмеры с максимальным наружным диаметром вводимой части не более 4,0 мм и 2,7 мм. Оптические линзы должны размещаться в пространстве, оставшемся после вычета толщины стенки тубуса, канала осветительного волокна и инструментального канала, поэтому запас по световому диаметру крайне ограничен.
В направлении сверхтонких эндоскопов ограничения ещё жёстче. Когда максимальный наружный диаметр переднего конца эндоскопа задан менее 1,0 мм, размер одной стороны профиля линзы должен быть менее 0,5 мм, а ширина клеевой поверхности по краю должна составлять не менее 50 мкм, чтобы обеспечить надёжное клеевое крепление. Это означает, что при выборе диаметра нельзя ориентироваться только на световую зону, заданную оптическим расчётом, — необходимо одновременно подтвердить, способен ли поставщик обеспечить точность формы и качество поверхности в столь узкой краевой зоне.
Уменьшение диаметра влечёт и менее очевидное ограничение: баланс между формой поверхности и очищаемостью. Первая линза эндоскопа расположена наиболее со стороны объекта и напрямую контактирует с биологическими жидкостями, промывочными растворами и тканями человека. Её поверхность обычно предпочтительно выполнять плоской или выпуклой, чтобы уменьшить остатки жидкости и загрязнений и облегчить очистку. Одновременно для повышения преломляющей силы и уменьшения диаметра системы первую линзу целесообразно изготавливать из стекла с высоким показателем преломления и с асферической поверхностью. Асферические линзы из стекла с высоким показателем преломления, формуемые прессованием, имеют явное преимущество на этой позиции, однако выбор марок стекла значительно уже, чем пластиков, и комбинацию диаметра и формы поверхности необходимо заранее согласовать с поставщиком с точки зрения технологической осуществимости.
2. Ограничение по количеству линз: компромисс между распределением оптической силы и технологичностью
В обычном оптическом расчёте увеличение числа линз — наиболее прямой способ коррекции аберраций. Миниатюризация эндоскопов ограничивает этот приём двумя факторами.
Первое ограничение — физический предел склейки. Когда диаметр снижается ниже 1 мм, эффективная площадь склеиваемой поверхности резко сокращается, децентрировка при склейке трудно контролируется, а выход годных и стабильность характеристик дублетов существенно падают. Поэтому объективы миниатюрных эндоскопов склонны к сокращению числа склеенных поверхностей и к передаче оптической силы одиночным асферическим линзам.
Второе ограничение — длина сборочной цепи. Каждая дополнительная линза вносит два допуска на форму поверхности, допуск на толщину, допуск на децентрировку и допуск на осевой промежуток. В миниатюрных системах поддержание разности показателей преломления между определённой линзой и склеивающей смолой более 0,01 позволяет последней поверхности эффективно нести преломляющую силу и тем самым сократить необходимое число линз, обеспечивая миниатюризацию и снижение стоимости. Выигрыш от сокращения числа линз — это не только пространство, но и сокращение накопления допусков.
На примере типичного трёхлинзового объектива эндоскопа: первая линза может быть асферической линзой из стекла, формуемой прессованием, вторая и третья — пластиковыми асферическими линзами, а максимальный наружный диаметр линз системы может быть выдержан менее 1,5 мм, предпочтительно менее 1,0 мм. Такая конфигурация обеспечивает баланс между количеством линз и технологичностью: стекло гарантирует долговечность и преломляющую силу первой линзы, пластиковые асферические поверхности с меньшими затратами выполняют последующую коррекцию аберраций.
3. Ограничение по монтажным допускам: входной параметр проектирования, который должен быть заложен изначально
В миниатюрных линзовых группах эндоскопов допуск — это не критерий годности после изготовления, а проектная переменная, которую необходимо учитывать уже на этапе выбора линз.
Чувствительность к допускам заметно асимметрична. В системах формирующих линз жёстких эндоскопов допуск на аберрации в области промежуточного изображения обычно относительно свободен, тогда как требования к допускам на конечной плоскости изображения наиболее жёсткие. При выборе линз чувствительность линз, близких к плоскости изображения, к допускам на децентрировку и промежуток значительно выше, чем у передней группы, и их класс точности размеров должен быть соответственно повышен.
С точки зрения технологичности требования к допускам линз эндоскопов обычно на один класс жёстче, чем для обычных оптических элементов. Исследования анализа допусков оптических систем капсульных эндоскопов показывают, что при разумном задании распределения допусков система в пределах технологических возможностей удовлетворяет условиям обычного производства и юстировки. Однако это заключение предполагает, что анализ допусков охватывает такие ключевые переменные, как наружный диаметр линзы, центральная толщина, децентрировка, наклон и осевой промежуток, и что чувствительность каждой переменной оценена по отдельности. Для линз диаметром менее 1 мм контроль допуска на децентрировку особенно сложен, и поставщик должен обладать стабильной способностью к центрировочной шлифовке кромки или формовке прессованием.
На практике один из эффективных путей управления допусками — поглощение допусков конструкцией. Например, осевой промежуток в центральной части определённой линзы задают в виде малого зазора от 0 до 100 мкм, который поглощает допуски на толщину деталей линзового узла по направлению оптической оси, а также допуски на сборочные размеры между линзовым узлом и фотоприёмником. Урок такого конструктивного подхода для выбора линз таков: оценивая возможности поставщика по допускам, следует одновременно оптимизировать механическую базирующую структуру, перенося часть допусков с «положения оптических поверхностей» на «механические базирующие поверхности» и снижая чрезмерную зависимость от точности размеров самих линз.
Заключение
Основная трудность выбора линз для эндоскопов состоит в том, что диаметр фиксируется механическим наружным диаметром, количество линз ограничивается совместно технологичностью и накоплением допусков, а допуски выводятся обратно из деградации характеристик после сборки. Между тремя измерениями не существует независимого пространства оптимизации: ослабление любого из них достигается ценой ужесточения двух других.
Для поставщика линз ценная компетенция — не каталог стандартных изделий, а инженерные данные о минимально технологичной ширине края, минимальном размере склеиваемой поверхности и достижимом уровне контроля децентрировки, предоставляемые на этапе выбора, которые помогают разработчику найти реализуемую точку пересечения между оптическими показателями и технологичностью. Компания Yutai Optics в области обработки медицинских оптических элементов может обеспечить индивидуальную поддержку по диаметрам и допускам линз эндоскопов, сопровождая заказчика от валидации выбора до мелкосерийного производства.
-


-


-


-


WhatsApp
-
WeChat для предприятий