Как выбрать фокусирующую линзу для лазерной системы
2026-09-16
Вступление:
При резке и сварке металлов качество результата часто зависит не от мощности лазера, а от правильно подобранной оптики. Неправильная фокусирующая линза приводит к неровному резу, увеличению ширины шва и быстрому износу самого элемента. В этой статье разберём три ключевых параметра, на которые стоит обращать внимание при выборе, и покажем, как мы решаем эти задачи на производстве.
Почему ошибка в выборе линзы обходится дорого:
Фокусирующая линза определяет размер пятна и распределение энергии в зоне обработки. Если фокусное расстояние подобрано неверно, плотность мощности падает, и лазер начинает работать на пределе. Это приводит к двум проблемам: снижению скорости резки и ускоренному выходу оптики из строя. Особенно критично это для толстых материалов, где требуется высокая плотность энергии.
Параметр 1: Фокусное расстояние
Фокусное расстояние напрямую влияет на диаметр пятна. Короткофокусные линзы (например, 50–63 мм) дают маленькое пятно и высокую плотность мощности — они подходят для резки тонких листов. Длиннофокусные (100–150 мм) обеспечивают большую глубину фокуса и лучше работают с толстым металлом.
Ошибка многих производств — использовать одну линзу для всех задач. На практике для разных толщин лучше иметь сменную оптику.
Параметр 2: Материал подложки
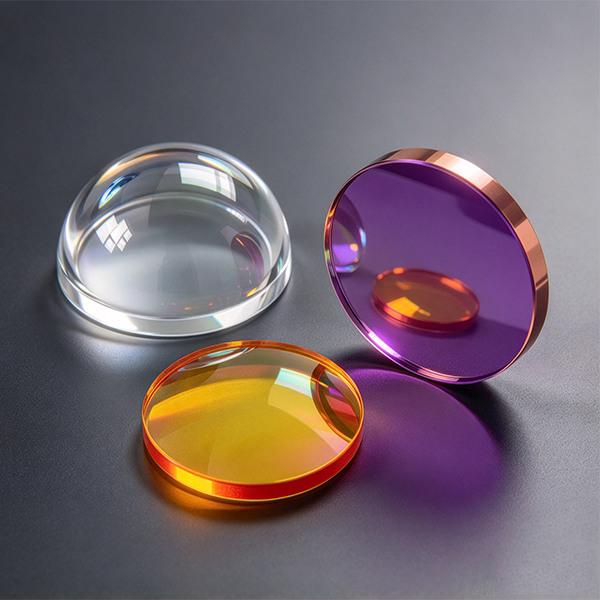
Для лазеров CO2 обычно применяют ZnSe, для волоконных лазеров — плавленый кварц. Плавленый кварц обладает высокой термостойкостью и низким поглощением на длине волны 1064 нм. Сапфир используют в особо агрессивных средах, где важна стойкость к механическим повреждениям.
Выбор материала влияет не только на срок службы, но и на стабильность пучка при высоких мощностях.
Параметр 3: Просветляющее покрытие
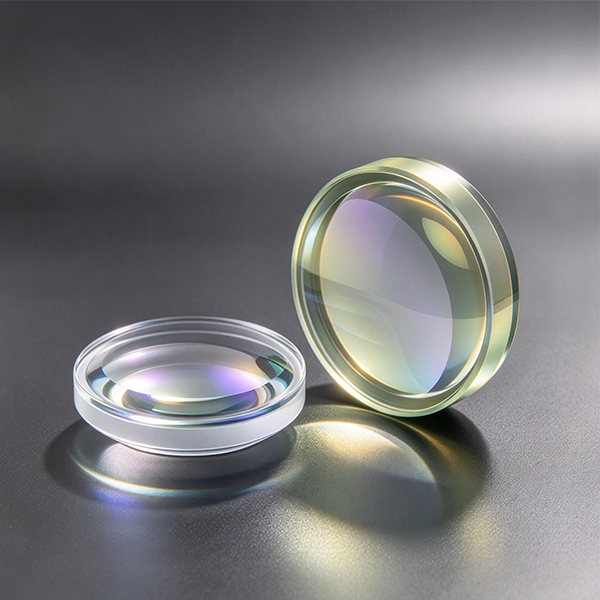
Без покрытия потери на отражение могут достигать 8–10% на каждую поверхность. Это не только снижает мощность, но и приводит к нагреву линзы. Мы наносим AR-покрытие с остаточным отражением менее 0,5% на рабочей длине волны. Для клиентов, работающих на нескольких длинах волн, подбираем широкополосные покрытия.
Как мы это применяем:
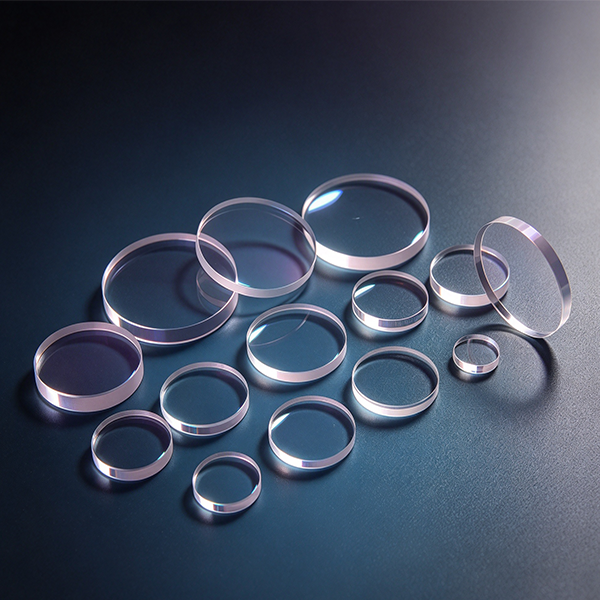
Для одного из российских клиентов мы изготовили партию фокусирующих линз из плавленого кварца с индивидуальным AR-покрытием под 1064 нм. Задача была — повысить скорость резки нержавеющей стали толщиной 3 мм. После замены оптики производительность выросла примерно на 15%, а ресурс линзы увеличился в полтора раза.
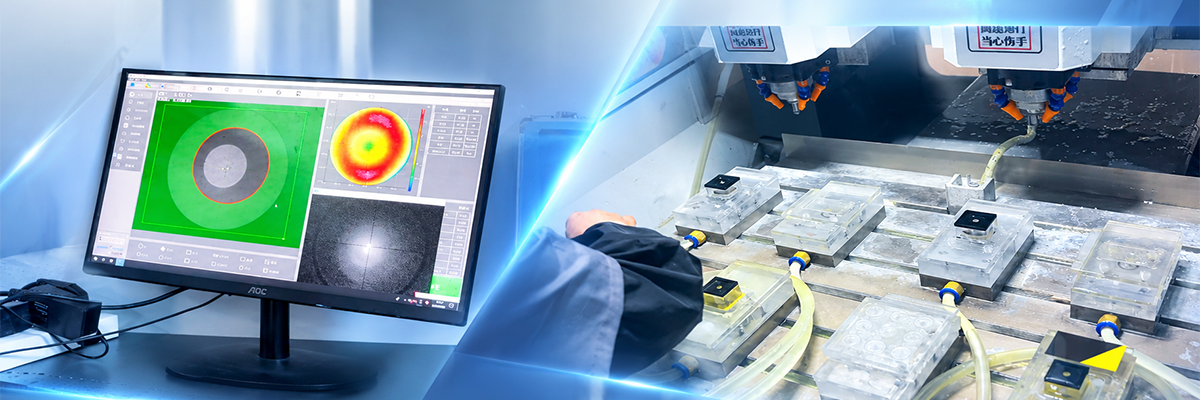
Каждый элемент проходит контроль на интерферометре и спектрофотометре. Мы проверяем радиус кривизны, шероховатость и фактическое пропускание — всё это фиксируется в паспорте изделия.
Заключение:
Если вы не уверены, какая линза подойдёт под ваш лазер и материал, напишите нам — подберём решение. Или посмотрите каталог фокусирующей оптики.
-


-


-


-


WhatsApp
-
WeChat для предприятий