ИК-заготовки ZnSe для лазерных и оптических систем
2026-10-12
содержание
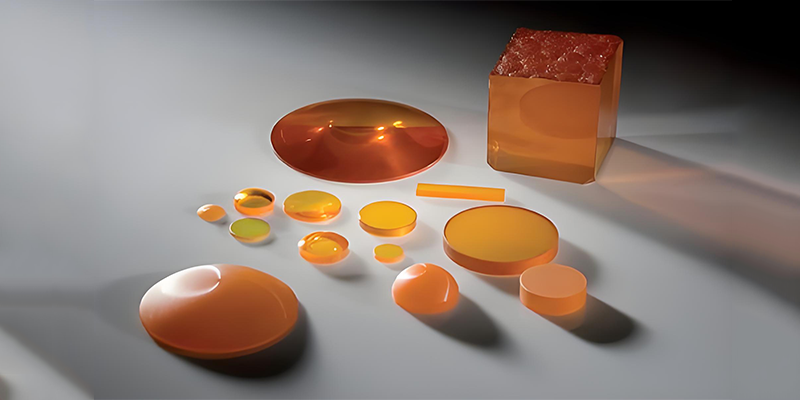
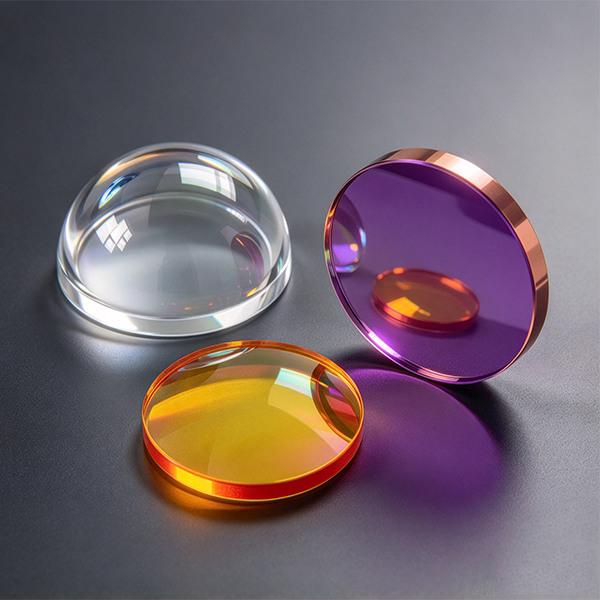
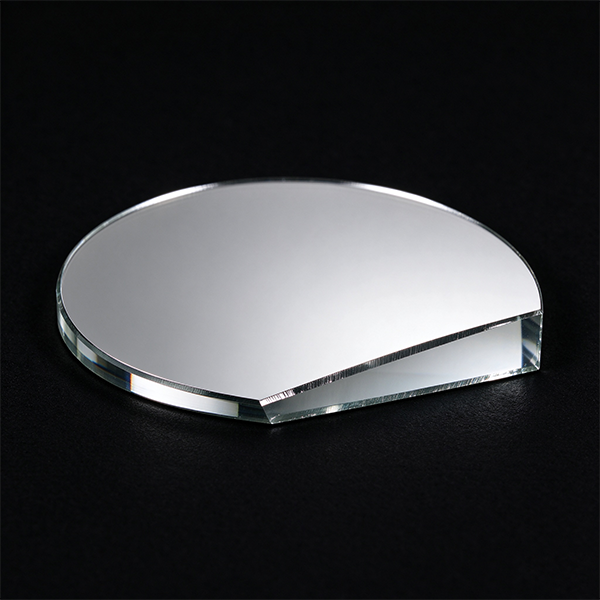
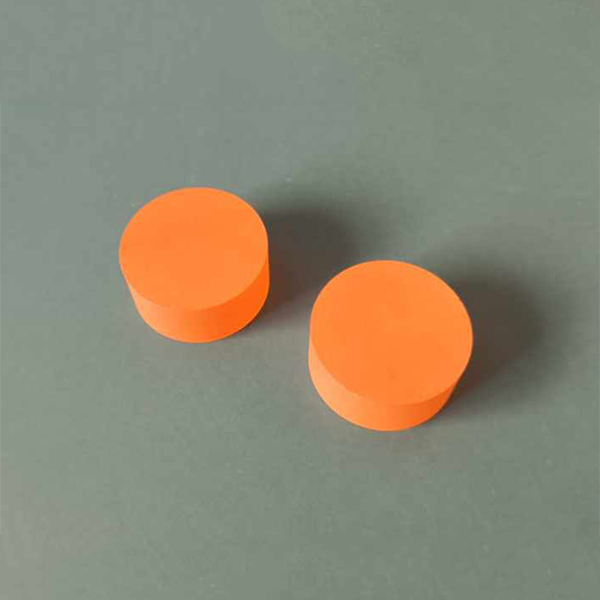
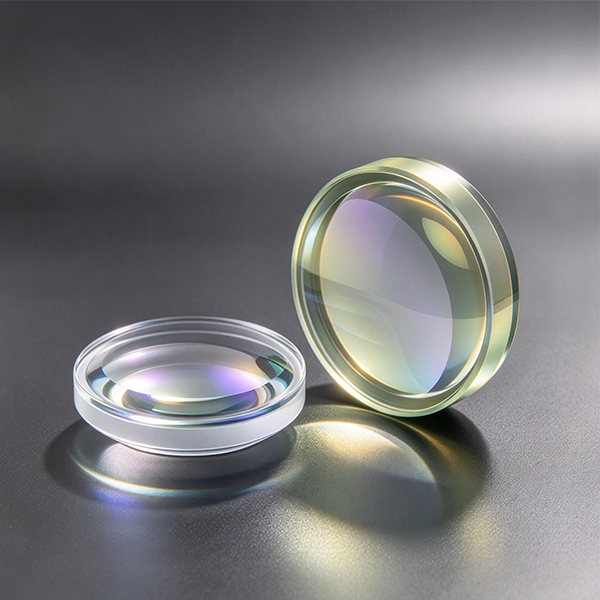
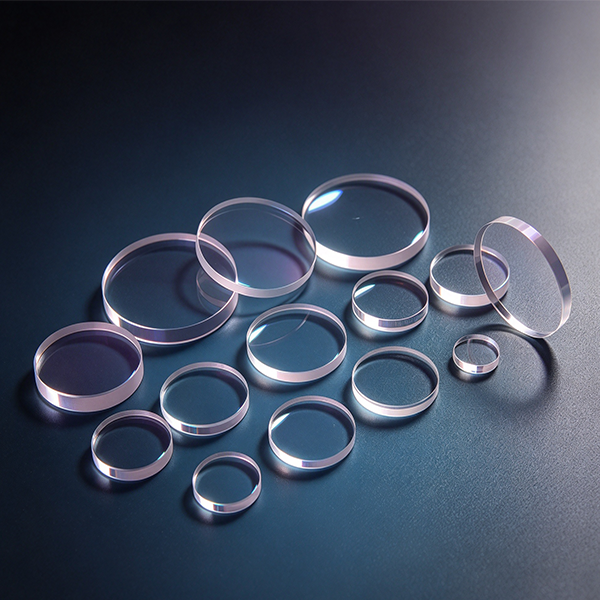
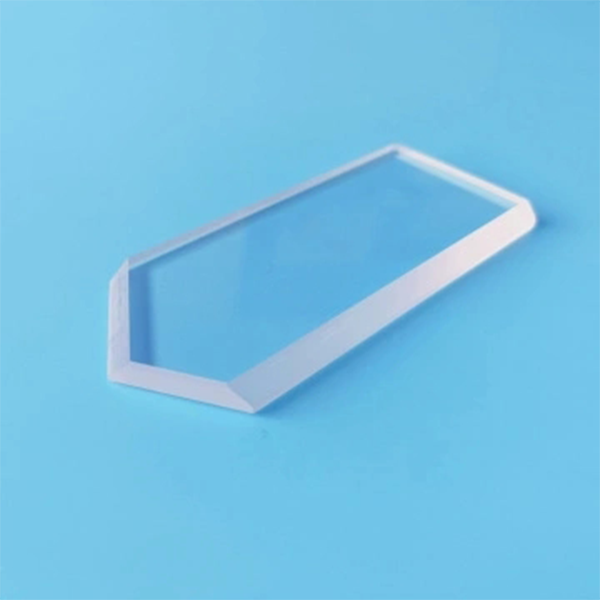
ИК-заготовки ZnSe — не просто оптические заготовки. Это критически важный материал для лазерных систем на 10,6 мкм, термографических модулей, газоанализаторов и военных ИК-прицелов. Мы работаем с ними ежедневно: проверяем однородность пропускания в диапазоне 0,5–22 мкм, измеряем коэффициент поглощения при 10,6 мкм, контролируем отклонение от идеальной плоскопараллельности до λ/10. И каждый раз убеждаемся: выбор неподходящей заготовки ZnSe сводит на нет точность всей оптической сборки — даже при идеальных линзах и зеркалах.
Почему ZnSe — единственный выбор для СО₂-лазеров и тепловизионных систем
ZnSe обладает уникальным сочетанием свойств: высокое пропускание (>70 %) в широком ИК-диапазоне, низкий коэффициент поглощения при 10,6 мкм (менее 0,0005 см⁻¹), механическая стабильность при циклических температурных нагрузках и совместимость с многослойными диэлектрическими покрытиями. Но не все заготовки одинаковы. Встречали заказы, где клиент получил ZnSe-пластины с микропорами в объёме — они прошли визуальный контроль, но при лазерной нагрузке 500 Вт/см² начали деградировать уже через 47 минут. Причина — нарушение технологии кристаллизации и недостаточный отжиг. Надёжные ИК-заготовки ZnSe требуют строгого контроля по трём параметрам: чистота исходного сырья (99,9999 %), однородность кристаллической решётки (по данным рентгеновской дифракции) и отсутствие внутренних напряжений (проверяется интерференционным методом).
Что скрывают «стандартные» технические условия
Многие поставщики указывают «пропускание >70 % при 10,6 мкм», но умалчивают, что это значение достигнуто только для образцов толщиной 1 мм и при нормальном падении луча. На практике — в фокусирующих системах или при угле падения 30° — реальное пропускание падает на 8–12 %. Также часто игнорируют термический коэффициент расширения (7,6 × 10⁻⁶ К⁻¹): при перепаде температур 60 °C в корпусе лазерного модуля нестабильная ZnSe-заготовка даёт смещение фокуса до 15 мкм. Мы тестировали 12 партий от разных производителей — только три соответствовали заявленным параметрам в условиях эксплуатации. Остальные требовали доработки: шлифовки, повторного отжига или нанесения компенсирующего AR-покрытия.
Как выбрать ИК-заготовки ZnSe без риска брака
Сначала — определите критические требования:
- Для СО₂-лазеров: обязательна сертификация по стандарту MIL-O-13830A (поверхностные дефекты ≤ 10–5), коэффициент поглощения ≤ 0,0003 см⁻¹ при 10,6 мкм, допуск параллельности ≤ 30 арксекунд
- Для тепловизионных систем: требуется однородность показателя преломления Δn ≤ 5 × 10⁻⁶, отсутствие центров окраски (проверка при 633 нм), защитное покрытие с адгезией ≥ 5 баллов по ГОСТ 15140
- Для научных установок: необходима документация по каждому лотку — спектр пропускания, карта внутренних напряжений, результаты испытаний на лазерную стойкость (LIDT ≥ 15 Дж/см² при 10,6 мкм, τ = 10 нс)
Второе — проверьте, есть ли у поставщика собственная производственная линия. Поставщики, работающие через посредников, не могут гарантировать повторяемость характеристик между партиями. Третье — запросите протоколы испытаний, а не только паспорт. Реальные данные — не цифры в таблице, а графики спектрального пропускания с указанием даты измерения и типа спектрометра (например, Bruker Vertex 80v с детектором DTGS).
Почему инженеры выбирают ИК-заготовки ZnSe от ООО «Чанчунь Ютай Оптика»
Компания производит ИК-заготовки ZnSe на собственной линии в Чанчуне — от синтеза поликристаллического слитка до финальной полировки и контроля. Каждая пластина проходит 7 этапов проверки: рентгеновская томография на наличие микропор, интерферометрия на внутренние напряжения, измерение LIDT на лазерном стенде с импульсным СО₂-лазером, спектрофотометрия в диапазоне 0,5–22 мкм, проверка чистоты поверхности по классу ISO 10110-7, измерение твёрдости по Виккерсу и климатические испытания (−40…+85 °C, 10 циклов). Более 3800 м² производственной площади, 60 единиц оборудования и система контроля качества, соответствующая ISO 9001, позволяют обеспечить стабильность параметров даже при заказах от 500 штук. Клиенты отмечают: при повторных заказах отклонение пропускания в точке 10,6 мкм не превышает ±0,8 % — это ниже, чем у большинства европейских аналогов.
ИК-заготовки ZnSe — это основа, а не аксессуар. Они определяют предел точности, надёжности и срока службы всей ИК-системы. Выбор должен основываться не на цене за штуку, а на документированных данных по стабильности, повторяемости и реальной эксплуатационной стойкости. Когда речь идёт о лазерной обработке, военной электронике или медицинской диагностике — каждая заготовка должна быть как отпечаток пальца: уникальной, прослеживаемой и подтверждённой. Именно так подходят к ИК-заготовкам ZnSe в ООО «Чанчунь Ютай Оптика».
-


-


-


-


WhatsApp
-
WeChat для предприятий