Руководство по серийному производству крупногабаритных сферических линз: контроль точности формы поверхности, шероховатости и согласованности измерений
2026-11-11
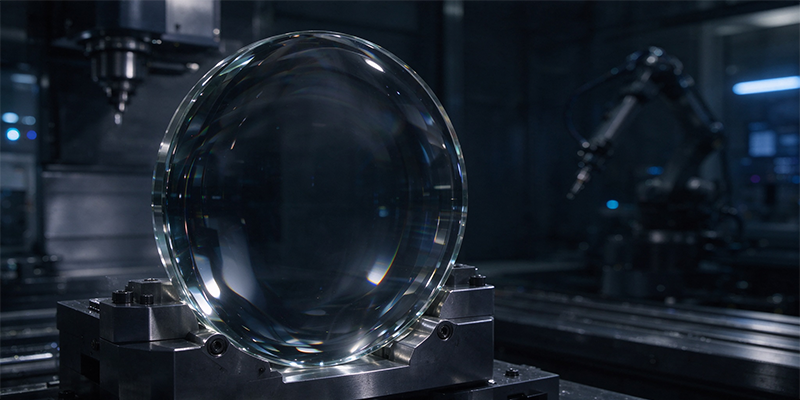
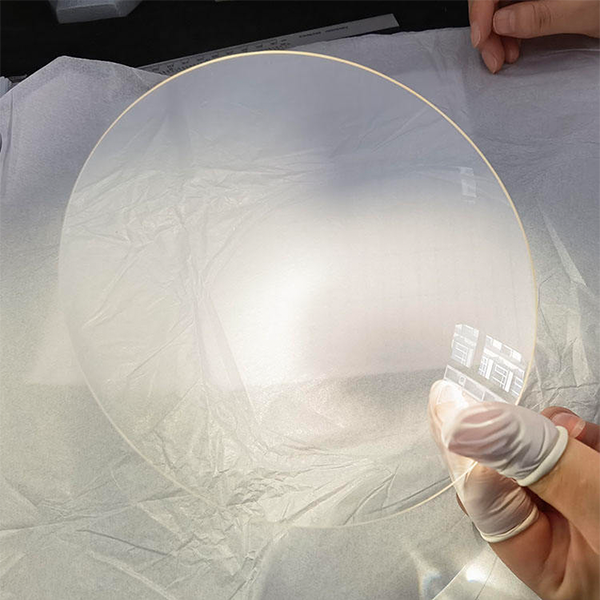
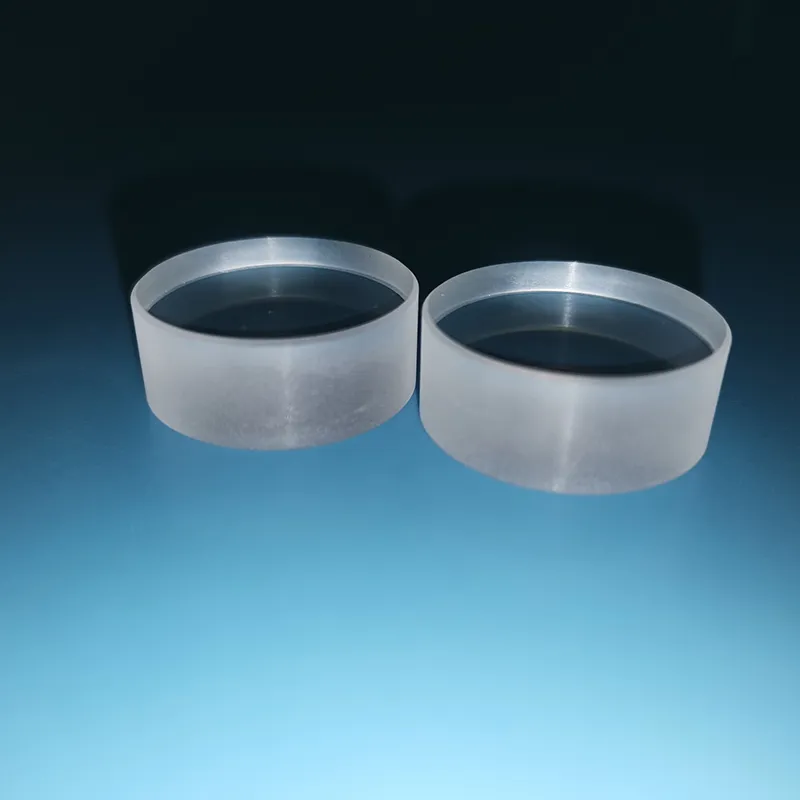
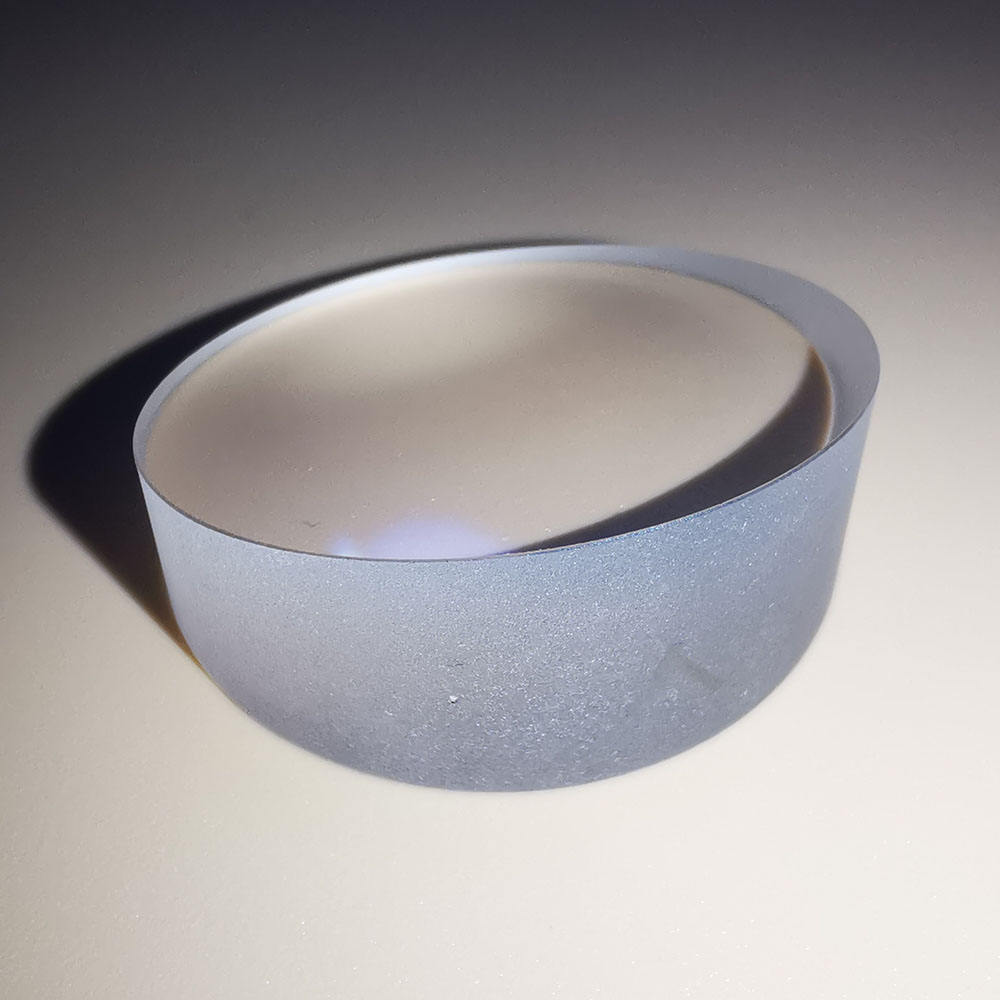
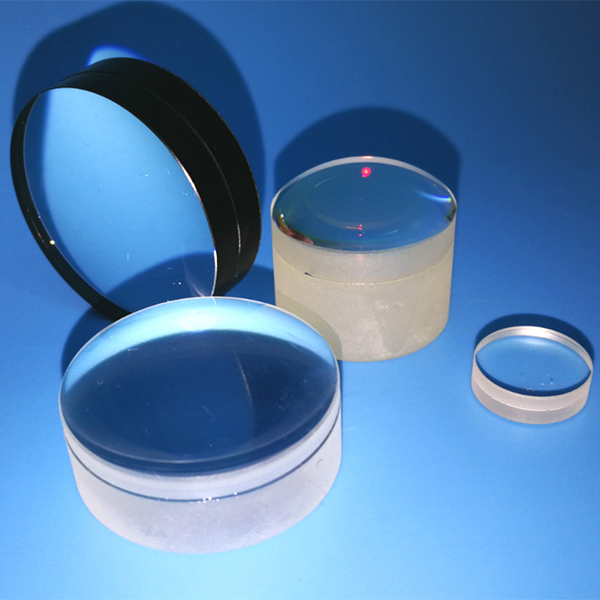
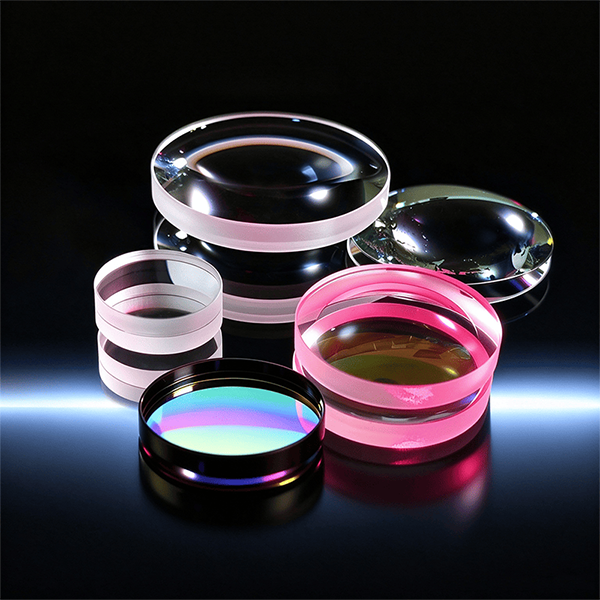
Крупногабаритные сферические линзы (как правило, диаметром более 100 мм) легко спроектировать с заданными параметрами, однако на практике переход от изготовления единичного образца к серийному производству сопряжен со значительными трудностями. Основные проблемы связаны с деформацией линзы под собственным весом, длительным циклом обработки и большим объемом съема материала. Ключ к решению проблем серийного производства заключается в контроле трех аспектов: точности формы поверхности, шероховатости поверхности и согласованности измерений.
I. Точность формы поверхности: деформация под собственным весом и напряжения при закреплении и полировке
Погрешность формы поверхности (PV, RMS) напрямую влияет на качество изображения. Малогабаритные линзы можно обработать с высокой точностью с помощью стандартной полировки, однако для крупногабаритных линз возникают следующие проблемы:
-
Деформация под собственным весом и при закреплении: Линзы диаметром более 150 мм под действием собственного веса деформируются (на микроуровне) во время полировки или измерений. Чрезмерное напряжение при закреплении приводит к изменению формы поверхности после снятия линзы с оснастки.
-
Влияние термических напряжений: Трение при обработке или перепады температуры окружающей среды вызывают изменения показателя преломления материала и формы поверхности.
-
Неравномерность съема при полировке: При большой площади контакта скорость съема материала на краях и в центре полировального инструмента неодинакова, что приводит к образованию дефектов типа «завала» или «загиба» краев.
Решение для серийного производства:
Использование многоточечных опор и кольцевого закрепления для минимизации гравитационной деформации; применение технологии компьютерного управления формообразованием оптических поверхностей (CCOS), при которой детерминированная доводка осуществляется методом числового программного управления с использованием малых полировальных головок. Обработка проводится в термостатируемом цехе (с точностью ±0,5 °C). При серийной поставке среднеквадратичное значение (RMS) формы поверхности удерживается в пределах λ/10 (@632,8 нм).
II. Шероховатость поверхности: влияние на пропускание и порог повреждения
Шероховатость поверхности (Ra) определяет рассеяние света и порог лазерного повреждения. Время полировки крупногабаритных линз велико, поэтому при серийном производстве часто возникают дефекты типа «апельсиновой корки» или микроцарапин.
-
Потери на рассеяние: Несоответствие требованиям по шероховатости увеличивает рассеяние на поверхности, снижает общее пропускание системы и создает паразитные засветки.
-
Адгезия покрытий: Микронеровности поверхности влияют на адгезию оптических пленок, что приводит к отслаиванию покрытия или несоответствию результатов климатических испытаний.
Решение для серийного производства:
Строгий контроль гранулометрического состава и pH полировальной суспензии, использование комбинированной технологии полировки полиуретановыми подложками и смолой (асфальтом), оптимизация скорости вращения и давления станка. В серийном производстве шероховатость поверхности крупногабаритных линз удерживается на уровне Ra < 1 нм (для высоких требований — до Ra < 0,5 нм), что обеспечивает пропускание и создает качественную основу для последующего нанесения покрытий.
III. Согласованность измерений: единство данных в серийном производстве
Измерение крупногабаритных линз ограничено полем зрения интерферометров, поэтому обычно используются методы сшивки апертур (субапертурной интерферометрии) или длиннофокусные интерферометры. Несогласованность стандартов измерений при серийном производстве приводит к расхождениям в данных между поставщиком и заказчиком.
-
Единство баз: Базы при обработке и измерениях должны соответствовать чертежу.
-
Согласованность оснастки: Различия между измерительной и технологической оснасткой приводят к искажению данных из-за деформации под собственным весом.
-
Оборудование и окружающая среда: Калибровка интерферометра, вибрации и воздушные потоки влияют на результаты измерений.
Решение для серийного производства:
Создание системы сквозной прослеживаемости данных. На этапе изготовления опытного образца согласовывается протокол измерений с заказчиком (модель оборудования, схема опор, условия окружающей среды). В серийном производстве используется индивидуальная измерительная оснастка, аналогичная технологической, а также крупноапертурные лазерные интерферометры Zygo и системы сшивки субапертур. Каждая линза при отгрузке сопровождается фактической картой формы поверхности, отчетом о шероховатости и описанием условий измерений, что гарантирует соответствие чертежа, изделия и данных.
Заключение
Серийное производство крупногабаритных сферических линз — это испытание технологий, точности оборудования и системы контроля качества оптического производителя.
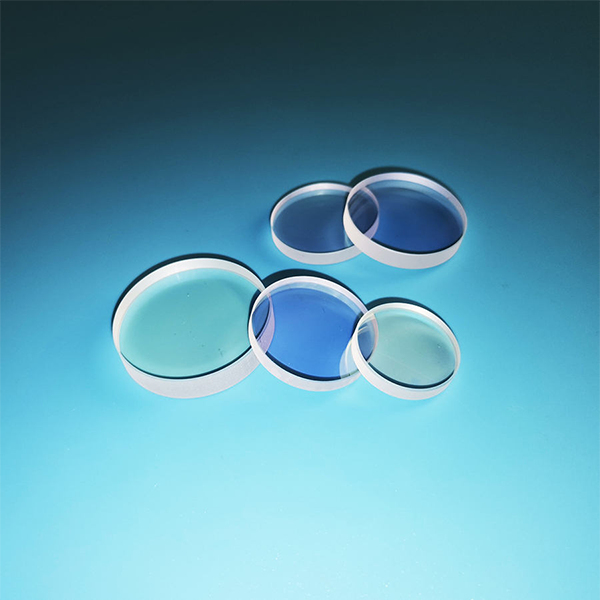
Компания Yutai Optics специализируется на производстве прецизионных оптических компонентов и поставляет крупногабаритные высокоточные сферические линзы и асферические элементы для лазерной техники, астрономических наблюдений, промышленных измерений и аэрокосмической отрасли. От оценки технологичности (DFM) и валидации опытных образцов до серийных поставок — Yutai обеспечивает поддержку оптического производства.
Для получения перечня производственных возможностей по крупногабаритным линзам или обсуждения проектов оптического дизайна, пожалуйста, свяжитесь с технической командой Yutai Optics.
-


-


-


-


WhatsApp
-
WeChat для предприятий